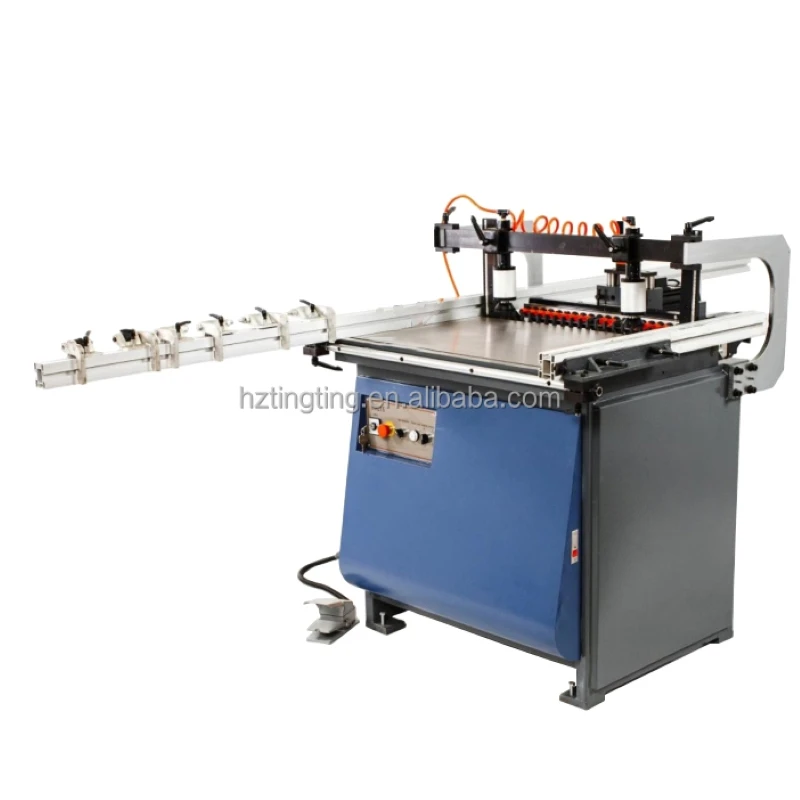
ایک چھ رخا CNC بورنگ مشین وہ نقطہ ہے جہاں ایک فلیٹ پینل کابینہ بننا شروع کرتا ہے۔ یہ پینل کے ہر چہرے کو ڈرل کرتا ہے - اوپر، نیچے اور چاروں کناروں - بغیر آپریٹر کے ورک پیس کو تبدیل کیے بغیر۔
کارخانوں کے لیے جو اب بھی قطار میں سوراخ کرنے والی مشین کے علاوہ ایک سائیڈ ڈرلنگ مشین چلا رہی ہیں، فائدہ کسی ایک پینل پر رفتار نہیں ہے۔ یہ وہ تعداد ہے جب پینل کو اٹھایا جاتا ہے، حوالہ دیا جاتا ہے اور دوبارہ سیٹ کیا جاتا ہے۔
کچن کیبنٹ، الماری، دفتری فرنیچر اور فلیٹ پیک بنانے والے سبھی ایک ہی طرز پر چلتے ہیں: پینل کی ایک چھوٹی سی قسم، بڑی تعداد میں سوراخ، اور ایک رواداری جو ڈرلنگ کے بجائے اسمبلی میں ظاہر ہوتی ہے۔ اس پیٹرن کے ارد گرد ایک چھ رخا CNC بورنگ مشین بنائی گئی ہے۔
مشین چار نمبروں میں
TT-M6، فیڈ کے ذریعے ماڈل جو یہ گائیڈ بطور حوالہ استعمال کرتا ہے۔
3050
ملی میٹر زیادہ سے زیادہ پینل کی لمبائی
900
ملی میٹر زیادہ سے زیادہ پینل کی چوڑائی
80
m/min گزرنا
19
+8
عمودی + افقی اسپنڈلز
چھ رخا بورنگ مشین کیسے کام کرتی ہے۔
دو ڈرلنگ بینک ورکنگ ٹیبل پر ایک دوسرے کے آمنے سامنے ہیں۔ اوپری کنارہ Z محور پر عمودی سپنڈلز رکھتا ہے۔ نچلا بینک اسے W پر آئینہ دیتا ہے۔ ان کے درمیان، X اور Y محور پر افقی سر پینل کے کناروں تک پہنچ جاتے ہیں۔
کیونکہ تینوں گروپس ایک ہی کوآرڈینیٹ سسٹم سے کام کرتے ہیں، اس لیے چہرے پر ایک قبضے کا بور اور کنارے پر ایک ڈوول ہول ایک ہی اصل سے پوزیشن میں ہیں۔ ان کے درمیان کسی بھی چیز کا دوبارہ حوالہ نہیں دیا گیا ہے۔

ایک تھرو فیڈ مشین پر پینل کو ایئر فلوٹیشن ٹیبل پر رکھا جاتا ہے، اسکین کیا جاتا ہے، کلیمپ کیا جاتا ہے، اوپر، نیچے اور دونوں کناروں سے ڈرل کیا جاتا ہے، پھر آؤٹ فیڈ پر چھوڑ دیا جاتا ہے۔ ایک پاس، ایک آپریٹر، ایک حوالہ۔
کیوں ایک کلیمپنگ تین سیٹ اپ کو ہراتی ہے۔
ہر دوبارہ کلیمپنگ ایک نیا حوالہ متعارف کراتا ہے۔ تین مشینوں کی ترتیب پر پینل کا حوالہ قطار کے بورر پر، دوبارہ سائیڈ ڈرلر پر، اور تیسری بار اگر کوئی سوراخ چھوٹ جائے اور حصہ دوبارہ کام کیا جائے۔ ہر منتقلی سے ہینڈلنگ کا وقت اور پینل کے لیے ایک ملی میٹر کے ایک حصے سے شفٹ ہونے کا ایک نیا موقع شامل ہوتا ہے۔
سنگل کلیمپنگ آپریشنز کو نہیں ہٹاتا ہے۔ یہ ان کے درمیان منتقلی کو ہٹاتا ہے - اور ان کے ساتھ، جمع شدہ رواداری جو تین درست مشینوں کو ایک غلط حصے میں تبدیل کرتی ہے.
یہ چھ رخا CNC بورنگ مشین کا معاشی معاملہ ہے۔ تکلا ایک قطار کے بورر کے تکلے سے زیادہ تیزی سے نہیں مڑتا؛ پینل صرف آپریشنز کے درمیان قطار بند کر دیتا ہے، اور آرڈر دوسری مشین کے آزاد ہونے کا انتظار کرنا بند کر دیتا ہے۔
چھ سطحیں، ایک چکر
اوپر والا چہرہ
قبضے والے بور، شیلف پن کے سوراخ، کنیکٹر کے سوراخ اور ڈویل کی پوزیشنیں، سبھی اوپری کنارے سے ڈرل کیے گئے ہیں۔
نیچے والا چہرہ
بیس پینلز اور بیک پینل کے نالیوں کے لیے آئینہ کی پوزیشنیں، پینل کو موڑے بغیر نچلے کنارے سے کاٹا جاتا ہے۔
بایاں کنارہ
افقی اسپنڈلز ڈوول اور کیم کے سوراخوں کو آخری دانوں میں ڈرل کرتے ہیں۔
دایاں کنارہ
ایک ہی افقی گروپ ایک ہی چکر میں مخالف کنارے پر کام کرتا ہے۔
سامنے کا کنارہ
کراس ایکسس ہیڈز چھوٹے کناروں کو سنبھالتے ہیں، جہاں دراز چلانے والے اور کنیکٹر اترتے ہیں۔
پچھلا کنارہ
بیک پینلز کے لیے گروونگ اور ڈرلنگ - اکثر وہ چہرہ جو فیصلہ کرتا ہے کہ آیا کابینہ مربع کو بند کرتی ہے۔
جہاں یہ فیکٹری میں فٹ بیٹھتا ہے۔
زیادہ تر پینل لائنوں میں چھ طرفہ CNC بورنگ مشین ایج بینڈنگ کے بعد اور اسمبلی سے پہلے بیٹھتی ہے۔ پینل پہلے ہی کناروں پر پہنچ جاتے ہیں، یہی وجہ ہے کہ کلیمپ اور ٹیبل کی سطح تکلیوں کی طرح اہمیت رکھتی ہے: اس مرحلے پر تیار شدہ کنارے پر خراش کو پالش نہیں کیا جا سکتا۔
مشین چار حصوں والے خاندانوں میں اپنا مقام حاصل کرتی ہے:
- کابینہ کے اطراف اور شیلف، جہاں شیلف پن پیٹرن اور کنیکٹر کے سوراخ دونوں چہروں پر چلتے ہیں۔
- الماری کی لاشیں، لمبے پینل کے ساتھ 3,050 ملی میٹر تک اور دونوں لمبے اطراف میں کنارے ڈرلنگ۔
- دراز خانے، 230 × 40 ملی میٹر تک، جہاں کلیمپ سے بچنے کا فیصلہ ہوتا ہے کہ آیا اس حصے کو بالکل بھی رکھا جا سکتا ہے۔
- آفس اور فلیٹ پیک اجزاء، جہاں بار بار پیٹرن بار کوڈ سے چلنے والے پروگرام میں تبدیلی کا بدلہ دیتے ہیں۔
کیا اصل میں درستگی کا فیصلہ کرتا ہے
سپنڈل کاؤنٹ موازنہ کرنے کے لیے سب سے آسان تصریح ہے اور اپنے طور پر سب سے کم مفید ہے۔ دو مشینیں دونوں انیس عمودی تکلیوں کی فہرست بنا سکتی ہیں اور بہت مختلف پرزے تیار کر سکتی ہیں۔ فرق پانچ جگہوں پر ہے۔
- حوالہ اور clamping. ایک پینل جو فلیٹ نہیں ہوتا ہے اسے میز پر ڈرل کیا جاتا ہے، ڈرائنگ پر نہیں۔
- کلیمپ سے بچنا۔ سوراخ کرنے والے راستے میں بیٹھے کلیمپ مشین کو سوراخوں کو چھوڑنے یا شفٹ کرنے پر مجبور کرتے ہیں۔ تیرتے ہوئے کلیمپ اس کے بجائے آلے کے گرد پیچھے ہٹ جاتے ہیں۔
- میز کی سطح۔ ایئر فلوٹیشن اور اسٹیل بال ٹیبلز ایک بھاری پینل کو میلامین کے چہرے کو کھرچائے بغیر سیٹ ہونے دیتے ہیں، اور کلیمپس کے بند ہونے پر اسے چپٹا رکھتے ہیں۔
- حرکت کا نظام۔ گراؤنڈ ریک پر سروو ڈرائیوز 80 میٹر فی منٹ پر پوزیشن رکھتی ہیں۔ پوزیشننگ کا دعوی بہت کم ہے اگر یہ صرف 20 پر رکھتا ہے۔
- آلے کی حالت۔ ایک پہنا ہوا کولٹ تھوڑا سا ٹوٹنے سے بہت پہلے ایک بڑے سوراخ کے طور پر ظاہر ہوتا ہے۔
ایک تصریح شیٹ پڑھنا
زیادہ تر خریدار تکلا کی گنتی کے ساتھ شروع کرتے ہیں۔ اس کے بجائے ورکنگ رینج کے ساتھ شروع کریں، کیونکہ یہی فیصلہ کرتا ہے کہ آیا مشین آپ کے سب سے چھوٹے حصے کے ساتھ ساتھ آپ کا سب سے بڑا حصہ بھی لے سکتی ہے۔
TT-M6 حوالہ تفصیلات
| کام کرنے کی حد | 3050 × 900 ملی میٹر |
| کم سے کم پینل | 230 × 40 ملی میٹر |
| پینل کی موٹائی | 10 - 32 ملی میٹر |
| عمودی تکلی | 19 (10Z + 9W) |
| افقی تکلی | 8 (X + Y) |
| تکلا کی رفتار | 18,000 rpm |
| زیادہ سے زیادہ گزرنا | 80 میٹر/منٹ |
| سوراخ کرنے والی موٹر | 2.2 کلو واٹ × 2 |
| کل طاقت | 9 kW |
| مشین کا وزن | 2,350 kg |
| مجموعی سائز | 5,800 × 2,250 × 1,720 ملی میٹر |
| بجلی کی فراہمی | 380 وی / 50 ہرٹج |
پھر پینل کا کم از کم سائز پڑھیں۔ ایک مشین جو 3,050 ملی میٹر الماری کے سائیڈ کو ہینڈل کرتی ہے آپ کو اسی ترتیب پر 40 ملی میٹر فلر پٹی کے بارے میں کچھ نہیں بتاتی ہے۔ اپنے پروڈکشن مکس میں سب سے چھوٹا حصہ مانگیں اور اسے شیٹ کے خلاف چیک کریں۔
رینج طے ہونے کے بعد ہی اسپنڈل کی گنتی معنی خیز ہو جاتی ہے۔ انیس عمودی اسپنڈلز والی چھ رخی CNC بورنگ مشین دس اسپنڈل ہیڈ کے چہرے کی گنجائش سے تقریباً دوگنا ہے، لیکن اگر آپ کے سب سے گھنے پیٹرن کو بارہ سوراخوں کی ضرورت ہے، تو اضافی اسپنڈلز صلاحیت کے بجائے سائیکل کا وقت خریدتے ہیں۔
ایک کنفیگریشن کا انتخاب
فیڈ کے ذریعے مشینیں پینل کو کنویئر کے ساتھ گزرتی ہیں۔ گینٹری مشینیں سر کو ایک مقررہ میز پر منتقل کرتی ہیں۔ فیڈ سوٹ دوبارہ قابل بیچ کا کام اور ایک آپریٹر۔ گینٹری بہت بڑے یا عجیب و غریب پینلز اور دکانوں پر سوٹ کرتی ہے جہاں فرش کی لمبائی رکاوٹ ہے۔
سنگل یا ڈبل سٹیشن اگلا فیصلہ ہے۔ ایک ڈبل اسٹیشن ایک پینل کو لوڈ کرنے دیتا ہے جب کہ دوسرا ڈرل کیا جا رہا ہے، جو اس وقت اہمیت رکھتا ہے جب مشین لائن میں رکاوٹ ہو۔ اگر ڈرلنگ اسمبلی سے پہلے چلتی ہے، تو ایک ہی اسٹیشن کافی ہے۔
پھر افقی اسپنڈل گروپ کو اپنے جوائنری سے ملا دیں۔ ڈویلز اور کیم کنیکٹر کے ساتھ بنی ہوئی الماریوں کو دونوں لمبے کناروں پر کنارے ڈرلنگ کی ضرورت ہوتی ہے۔ اگر ہر حصے کو تصدیق اور قلابے کے ساتھ جمع کیا جاتا ہے، تو ضرورت ہلکی ہوتی ہے۔
فرش کی جگہ عام طور پر فیصلہ کن رکاوٹ ہوتی ہے۔ ایک تھرو فیڈ چھ طرفہ سی این سی بورنگ مشین کو انفیڈ اور آؤٹ فیڈ کے لیے لمبائی کی ضرورت ہوتی ہے، جب کہ ایک گینٹری لے آؤٹ اس لمبائی کو چوڑائی کے لیے تجارت کرتا ہے - تفصیلات پر اتفاق ہونے سے پہلے پیمائش کرنے کے قابل، بعد میں نہیں۔
سافٹ ویئر آدھی مشین ہے۔
بورنگ سینٹر اتنا ہی اچھا ہوتا ہے جتنا اسے موصول ہوتا ہے۔ اس کلاس میں مشینیں کابینہ کے ڈیزائن اور نیسٹنگ سافٹ ویئر سے DXF ڈرائنگ اور MPR یا XML آؤٹ پٹ پڑھتی ہیں، اور ایک پینل لوڈ ہونے پر بارکوڈ سکینر صحیح پروگرام کھینچتا ہے۔
عملی امتحان یہ نہیں ہے کہ آیا مشین فائل درآمد کرتی ہے۔ یہ ہے کہ آیا آپ کا موجودہ ڈیزائن ٹو پروڈکشن ورک فلو دستی قدم کے بغیر کسی کو ایکسپورٹ کر سکتا ہے - کیونکہ دستی مرحلہ بالکل وہی ہوتا ہے جہاں غلط پروگرام لوڈ ہو جاتا ہے۔
اپنی فائل کے ساتھ مظاہرے کے لیے پوچھیں۔ ایک چھ طرفہ CNC بورنگ مشین جو سپلائر کے ڈیمو حصے کو چلاتی ہے مشین کو ثابت کرتی ہے۔ جو آپ کے پینل کو چلاتا ہے وہ انضمام کو ثابت کرتا ہے۔
مشین کو رواداری میں رکھنا
چھ طرفہ مشینیں اچانک ناکام ہونے کے بجائے آہستہ آہستہ چلتی ہیں۔ گاہک تک پہنچنے سے پہلے ہی تین معمولات اس بہاؤ کو پکڑ لیتے ہیں۔
- ہر شفٹ: ٹیبل اور ریفرنس اسٹاپس کو صاف کریں، کلیمپ پریشر اور ایئر سپلائی چیک کریں، چپس یا ڈلنگ کے لیے فعال ٹولز کا معائنہ کریں۔
- ہفتہ وار: ڈسٹ ہڈ اور نکالنے کے راستے کو صاف کریں، ریک کی چکنا اور بیلٹ کا تناؤ چیک کریں، تصدیق کریں کہ بارکوڈ ریڈر عام فاصلے پر پڑھتا ہے۔
- ماہانہ: ایک ٹیسٹ پینل ڈرل کریں اور ڈرائنگ کے خلاف سوراخ کی پوزیشنوں کی پیمائش کریں، سپنڈل رن آؤٹ چیک کریں، اور مشین کے پیرامیٹرز اور پروگراموں کا بیک اپ لیں۔
اکثر پوچھے گئے سوالات
سوال: چھ رخا سی این سی بورنگ مشین کیا ہے؟
A: ایک مشینی مرکز جو ایک پینل کی تمام چھ سطحوں - اوپر، نیچے اور چاروں کناروں کو - ایک ہی کلیمپنگ میں ڈرل کرتا ہے، اوپری ڈرل بینک، نچلے ڈرل بینک اور دو محوروں پر افقی سروں کا استعمال کرتا ہے۔
س: یہ ایک قطار کے بورر کے علاوہ سائیڈ ڈرلنگ مشین سے کیسے مختلف ہے؟
A: آپریشنز ایک جیسے ہیں؛ فرق سیٹ اپ کی تعداد ہے. ایک قطار بورر اور ایک سائیڈ ڈرلر پینل کا الگ الگ حوالہ دیتے ہیں، لہذا ان کے درمیان وقت اور پوزیشننگ کی خرابی جمع ہوجاتی ہے۔ چھ رخا مشین ایک ہی اصل سے دونوں کام کرتی ہے۔
س: سب سے چھوٹا پینل کون سا ہے جس پر یہ عمل کر سکتا ہے؟
A: یہ ماڈل اور کلیمپ کے انتظام پر منحصر ہے۔ TT-M6 چھ طرفہ CNC بورنگ مشین پر ورکنگ رینج 230 ملی میٹر لمبائی اور 40 ملی میٹر چوڑائی سے شروع ہوتی ہے، جو دراز کے فرنٹ، دروازے کی ریل اور فلر سٹرپس پر محیط ہوتی ہے۔
سوال: سنگل کلیمپنگ اصل میں کیا بچاتا ہے؟
A: فی حصہ دو پینل کی منتقلی، اور ان کے ساتھ آنے والی رواداری۔ چھ طرفہ سی این سی بورنگ مشین پر بچت تیز تر سپنڈل کے بجائے کم از سر نو بنائے گئے پینلز اور کم تھرو پٹ ٹائم کے طور پر ظاہر ہوتی ہے۔
سوال: یہ کون سے فائل فارمیٹس کو قبول کرتا ہے؟
A: لوڈنگ اسٹیشن پر بار کوڈ پر مبنی پروگرام کے انتخاب کے ساتھ کابینہ کے ڈیزائن اور نیسٹنگ سافٹ ویئر سے DXF ڈرائنگ اور MPR یا XML آؤٹ پٹ۔
سوال: مجھے کتنے تکلے کی ضرورت ہے؟
A: ٹول کی تبدیلی کے بغیر آپ کی رینج میں گھنے سوراخ کے پیٹرن کو مکمل کرنے کے لیے کافی ہے۔ اپنے مصروف ترین پینل کے سوراخوں کو شمار کریں - چہرے پر قبضے والے بور، شیلف پن اور کنیکٹرز، کناروں پر ڈویلز - پھر اس کا موازنہ کریں Z، W اور افقی اسپنڈل کی گنتی چھ رخی CNC بورنگ مشین پر جس پر آپ غور کر رہے ہیں۔
چھ رخا بورنگ سینٹر کی وضاحت کرنا؟
ہمیں اپنا پینل مکس اور ہول پیٹرن بھیجیں۔ ہم ان کا نقشہ چھ طرفہ CNC بورنگ مشین کی ترتیب اور اسٹیشن لے آؤٹ پر بنائیں گے۔